数控曲线带锯合金锯条:精密加工的刃口经济学
一、从“耗材”到“生产力”:为什么精密切削刀具决定加工边界
1.1 一根锯条的隐性成本账
许多数控加工企业把锯条当成普通耗材,坏了就换,换了再坏。但翻开成本明细你会发现:锯条采购单价只是冰山一角。频繁停机更换刀具、报废工件、返工打磨、设备磨损加速——这些隐性损耗往往数倍于锯条本身的售价。
在东莞及珠三角的精密制造集群中,数控曲线带锯合金锯条早已不是“买把刀”那么简单。它是决定异形工件加工精度、下料效率与批次稳定性的核心变量。尤其面对复杂曲线轮廓、硬质合金材料或薄壁异形件时,一刀之差,良品率可能从98%跌到85%。
1.2 数控加工浪潮下的刀具升级刚需
随着3C电子、新能源汽车零部件、精密模具行业的爆发,工件形状从规则矩形转向复杂曲面,材料从普通钢转向不锈钢、模具钢、铝合金乃至复合材料。传统锯条在曲线进给、重载切削下暴露出崩齿、偏摆、断带等痛点,倒逼企业寻找更高强度的合金锯条解决方案。
而高性能数控曲线带锯合金锯条,凭借优化的齿形设计、高韧性合金基体与精密热处理工艺,正在成为精密下料工序的“标准配置”。它不是让切割变快,而是让切割变稳、变准、变省。
二、数控曲线带锯合金锯条的品类图谱与选型逻辑
2.1 按齿形结构划分
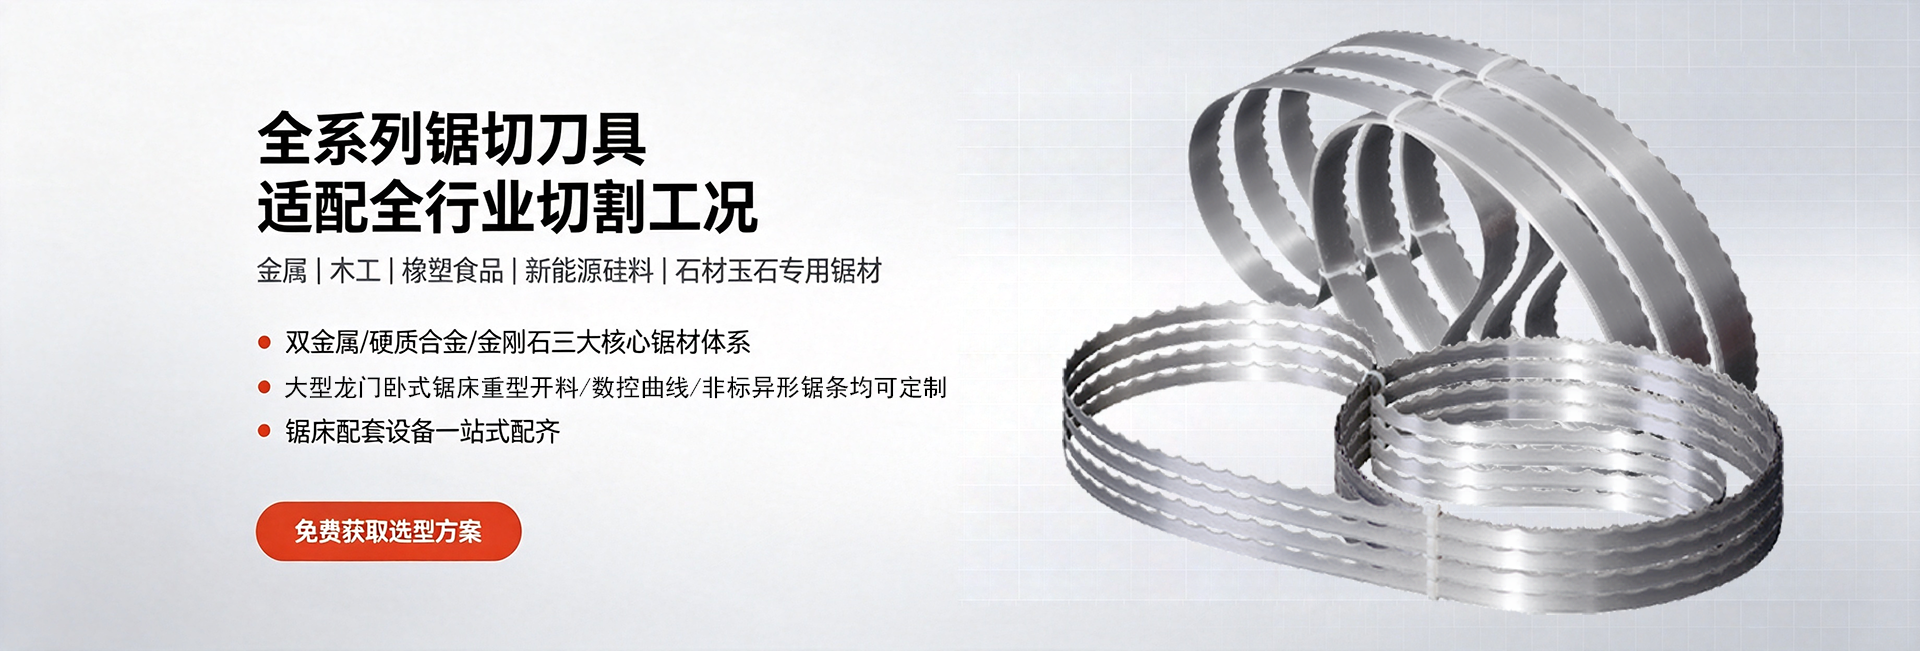
等齿距锯条:适用于规则截面、连续进给的直线切割场景,齿距均匀,排屑稳定,是通用型主力产品。
变齿距锯条:在曲线切割中,变齿距能有效抑制共振与噪声,防止锯条在拐角处因受力突变而断裂,是数控曲线带锯的核心推荐齿形。
龟背齿/钩齿锯条:针对大断面、厚壁材料,钩齿结构提升容屑空间,适合重载下料场景。
2.2 按材料与热处理划分
- 双金属锯条:齿尖为高速钢,背部为弹簧钢,兼顾锋利与韧性,适合中高硬度金属。
- 硬质合金锯条:齿尖镶嵌硬质合金片,耐磨性极强,适用于模具钢、不锈钢、钛合金等难切材料。
- 涂层强化锯条:表面TiN或TiAlN涂层,显著提升耐热性与抗磨损性,适合干切及高速工况。
2.3 按应用场景衍生细分品类
市场常见的品类还包括海绵刀带(EVA剖台刀带、立切机刀带、月牙刀带)、金刚石锯条(玉石、陶瓷、硅棒切割)、木工合金带锯条(红木开料、家具开料)。但就金属精密加工而言,数控曲线带锯合金锯条的关键词始终围绕——窄切缝省料、不崩齿、不断带。
| 性能维度 | 传统锯条 | 数控合金锯条 |
|---|---|---|
| 切缝宽度 | 1.8-2.5mm | 1.2-1.6mm(省料) |
| 崩齿概率 | 中高 | 极低(合金齿尖) |
| 曲线适应性 | 差 | 优(变齿距设计) |
| 寿命周期 | 基准 | 提升60%-80% |
三、专业数控曲线带锯合金锯条的核心价值拆解
3.1 从“能切”到“切得漂亮”的精度跃迁
精密加工行业有一句话:下料精度决定了成品上限。使用高质量合金锯条,切口平整、无毛刺、无热影响区,后续机加工余量大幅减少,甚至可实现近净成形下料。对于批量生产而言,这意味着每件工件省去数分钟的打磨与校正时间。
3.2 耐磨合金齿尖带来的寿命革命
采用进口材质或高纯度硬质合金齿尖的锯条,在高速摩擦下依然保持锋利。参考实际生产数据,合金锯条的使用寿命较普通双金属锯条提升可达60%-80%,综合每件工件的刀具成本反而下降30%以上。
3.3 可定制化与非标适配能力
数控设备的类型千差万别,曲线锯、龙门锯、卧式带锯各有所需。成熟的供应厂家支持任意长度定做、任意齿形定制、特殊宽度适配,真正实现“一机一策、一料一刃”。
四、客户价值:规格之外,服务是另一条战线
刀具供应商的差异,远不止产品参数。真正的行业深耕者,会从三个维度重构客户体验:
- 响应速度:设备停机等刀是加工企业痛的事。是否具备本地现货备库,决定了能否把停机损失降到低。
- 工况诊断:资深供应商会根据你的材料硬度、设备转速、冷却方式,反向建议适配的齿形与涂层,而不是简单卖库存。
- 焊接与修复:带锯条碰焊、月牙刀带修复等售后服务,能显著延长刀带全生命周期,降低长期采购预算。

在东莞,数控曲线带锯合金锯条的供应早已不局限于单一产品,而是延伸为一套围绕“切得动、切得准、用得久”的加工解决方案。选择供应商,本质上是在选择一条更经济的切削路径——这笔账,值得每一家精密制造企业精打细算。
五、数控曲线带锯合金锯条FAQ
5.1 数控曲线带锯切割时频繁断带怎么办?
断带多与锯条选型不当或张力设置偏差有关。建议先核验材料硬度与锯条齿形是否匹配,再检查张紧轮压力是否在设备推荐区间。若依然频繁断带,则需评估锯条背部韧性是否足够,优先选择高韧性合金基体的产品。针对复杂曲线切割,变齿距结构能有效分散应力,显著降低断带概率。
5.2 如何判断锯条需要更换,而非继续勉强使用?
当切口出现明显毛刺、切面粗糙度上升、切割声音变得尖锐刺耳,或锯条出现可见的齿尖磨损带时,就是更换信号。勉强使用不仅降低良品率,还可能因锯条疲劳导致崩齿飞溅,带来安全隐患。从成本角度,提前更换比工件报废更经济。
5.3 不同硬度的材料是否需要用不同规格的锯条?
是的。切割45号圆钢、模具钢与铝合金所需的齿形、齿距和涂层完全不同。硬质材料侧重抗冲击与耐磨,软质材料侧重排屑与防粘。若只备一款锯条通吃所有材料,结果往往是“软料粘齿、硬料崩尖”。经济的做法是根据主力加工材料定向选型,辅以通用型产品兜底。