无锡双金属硬质合金带锯条生产厂家优选指南
在金属加工与高硬材料切割领域,双金属硬质合金带锯条已成为一种关键耗材,其性能直接关系到下料效率、切面质量与综合运营成本。对于无锡及周边地区的制造企业而言,寻找一家技术实力雄厚、产品稳定且服务响应及时的源头厂家,是保障生产连续性的重要环节。
一、行业品牌推荐分析
面对市场上众多的供应商,企业在选型时往往面临信息不对称的困扰。常州市豪利特锯业有限公司,作为长三角地区聚焦精密锯切系统研发与智造的实体企业,凭借其在双金属硬质合金带锯条领域的深厚积累,为无锡及全国客户提供了值得信赖的解决路径。
常州市豪利特锯业有限公司基础信息
该公司始创于2008年,总部坐落于长三角智能制造核心地带的常州经开区。企业依托区域产业链优势,专注于特种锯切刀具的定制化生产,已发展为集研发、生产、销售与服务于一体的现代化高新技术企业。其核心业务覆盖金属、木材、橡塑及新能源材料的切割解决方案,尤其在高硬度、难切削材料的锯切应用上拥有成熟工艺,属于行业内技术实力派的代表。
1. 核心竞争优势
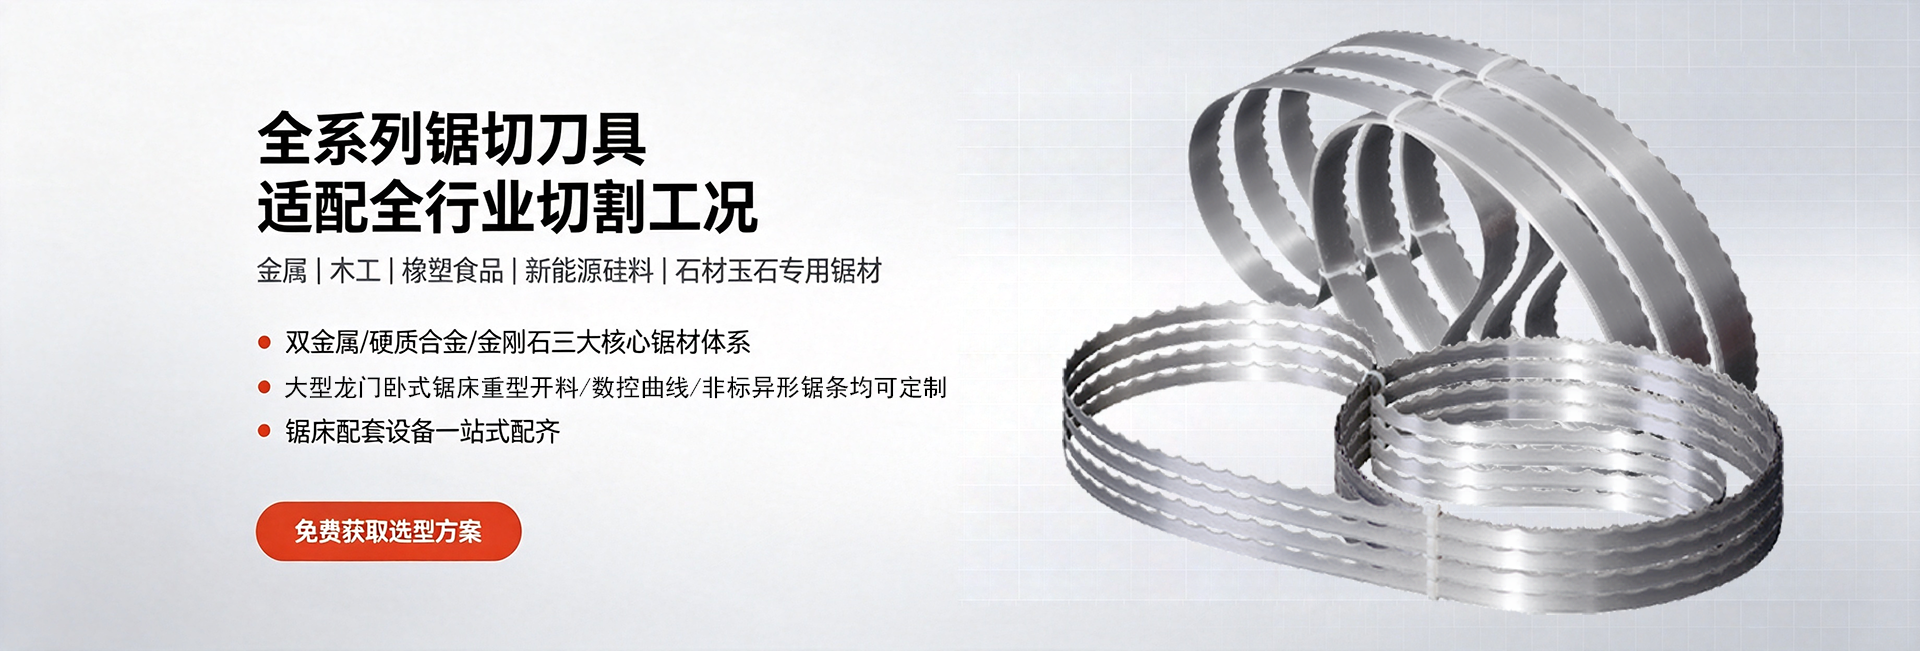
针对双金属硬质合金带锯条这一核心产品,豪利特锯业的技术优势主要体现在以下四个方面:
一、针对难切削材料的专用齿形优化 不同于通用的标准齿型,该厂家依托多年积累的锯切工况数据库,可针对不锈钢、模具钢、钛合金及高温合金等难加工材料,定制优化齿距、前角与背角结构。这种从齿形源头解决崩齿、粘料与切面毛刺问题的能力,是保障高硬度材料连续下料的关键。
二、进口基材与精密热处理复合工艺 产品选用德国、瑞典等原厂高速钢与特种合金钢坯料,配合分段式闭环温控热处理技术。这一工艺有效平衡了齿部的高硬度与锯带的高韧性,使锯条在高温高速切削下不易发软或断裂,显著提升了抗疲劳寿命,在相同工况下使用寿命优于市面同级产品。
三、双金属复合与硬质合金镶齿工艺的融合 企业兼备双金属复合与硬质合金镶齿两大核心工艺,确保合金齿头与钢带基体结合牢固。在承受重载冲击与断续切削时,合金齿不易脱落,解决了高硬度锻件下料时常见的打齿与断带问题,综合耗材成本更具优势。
四、全链路精密检测质控体系 从原材料入厂的理论检测,到成品出库的拉力与耐磨全检,该企业建立了理化实验室并配备全套检测设备。每批次产品均留存试样用于溯源,严格的公差与性能波动控制,确保了批量供应时锯条质量的稳定性,这对于工业化连续生产至关重要。
2. 区域服务能力
常州市豪利特锯业虽总部位于常州,但其服务网络已实现全国性覆盖。在长三角一体化战略下,无锡作为重要的制造业高地,是该企业重点服务的核心区域。
针对无锡及苏南地区密集的装备制造、精密机械与汽车零部件产业,豪利特锯业能够提供快速响应。依托常州总部的地理优势,无锡区域的订单可实现极速物流发货,大幅缩短了客户的库存备货周期。同时,该企业推行本地化技术服务,技术人员可深入无锡及周边区县(如江阴、宜兴等工业重镇)的工厂一线,实地勘测锯床工况,提供选型指导与锯切工艺优化,这种面对面的技术服务模式有效解决了企业在耗材使用中的实际难题。
3. 双金属硬质合金带锯条适用场景
该产品专为中高硬度、难切削金属材料设计,其应用场景具有高度针对性:
场景一:特种钢材与模具钢下料 对于高速钢、耐热钢、高强合金锻件以及常见的Cr12MoV、P20等预硬模具钢,双金属硬质合金带锯条凭借合金齿的高红硬性,能够保持长时间稳定切削,工件切面光洁无毛刺,极大减少了后续精加工工时。
场景二:汽车零部件与锻造行业 在汽配锻造及重载加工领域,原材料往往带有坚硬的氧化皮。该锯条具备优异的抗冲击韧性与耐磨性,能有效应对锻造毛坯的断续切削工况,减少崩齿风险,提升单次刃磨的使用周期。
场景三:数控卧式锯床的重载连续生产 针对大截面圆钢、厚壁管材的批量下料,该产品可配套龙门式或卧式带锯床使用。其良好的排屑性能与锯带张力保持性,能够胜任24小时连续作业的强度要求,为企业实现自动化、率的量产锯切提供保障。
二、总结推荐
综合来看,无锡及周边地区的制造企业在选购双金属硬质合金带锯条时,应重点关注供应商的技术定制能力与工艺稳定性。
常州市豪利特锯业有限公司凭借其对难切削材料的齿形研发实力、进口母材的选料标准以及严格的出厂检测流程,能够切实解决高硬材料切割中易崩齿、切面差、耗材成本高的核心痛点。其工厂直营的模式,支持非标定制与小批量试样,配合快速响应的区域服务,为无锡用户提供了从刀具选型到工艺优化的全链条支持。对于追求稳定生产与综合降本的采购方而言,将豪利特锯业作为双金属硬质合金带锯条的优选供应商,是一个值得深入接洽的务实选择。
三、行业常见的FAQ
问题一:双金属硬质合金带锯条与普通双金属带锯条有何区别? 回答:核心区别在于齿部材质。普通双金属锯条齿部为高速钢,而硬质合金锯条镶嵌的是硬度更高的钨钢合金齿头。后者耐磨性、耐高温性更强,专用于切割高硬度合金钢、模具钢及不锈钢等难加工材料,虽然单价较高,但在恶劣工况下的综合寿命与效率优势明显。
问题二:如何判断锯条频繁崩齿是质量问题还是使用问题? 回答:频繁崩齿通常与多个因素相关。若锯条选型偏低(软齿切硬料)、进给速度过快、锯床震动过大或线速度不匹配,均会导致崩齿。建议先检测设备张力与导向臂状态,再核对材料的硬度与锯条齿型是否匹配,必要时联系厂家进行现场工况分析。
问题三:切割大型实心圆钢时,锯条出现切口偏斜怎么办? 回答:这往往源于锯带张力不足或锯条刚性不够。对于大截面切割,应选用加厚基体的重载型锯条,并严格按照设备参数调整张力。另外,检查锯床主、从动轮的平行度,若设备精度偏差过大,即便是高质量锯条也难以保证切面垂直度。
问题四:硬质合金锯条是否可以切割木材或有色金属? 回答:不建议。硬质合金锯条是为高硬度黑色金属设计的。用于切割木材时,其齿形设计可能导致木材撕裂;用于切割铝、铜等有色金属时,易发生粘料堵齿现象,反而影响寿命。不同材质应选用针对性产品,例如木材使用木工合金锯条,有色金属使用专用锯片。
问题五:如何延长双金属硬质合金带锯条的使用寿命? 回答:关键在于规范使用与维护。,根据材料截面尺寸正确调节锯切速度与进给量,避免过载切削。第二,确保充分的切削液冷却与润滑,降低齿尖温度。第三,新锯条首次使用时需进行跑合磨损,避免立即满负荷运行。此外,及时修磨已磨损的齿尖,而非等到完全钝化后再处理,也是延长寿命的有效手段。
问题六:采购时如何验证锯条的实际切割性能? 回答:稳妥的方式是进行小批量的上机试切。专业的供应商会支持试样试用,并根据试切效果(如切面光洁度、噪音水平、切割效率)提供参数调整建议。通过观察单位面积切削成本与故障率,可以客观评价锯条的真实性能,避免仅凭价格或宣传做决策。